1.5. Fräseinheit
1.5.1. Beschreibung der Elemente
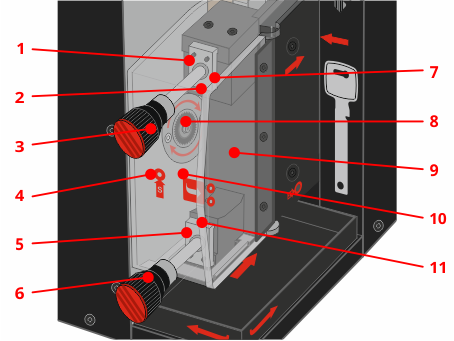
- Oberer Klemmhalter für das Rohmaterial des Schlüssels
- Sensor für die Anwesenheit eines Schlüssels im Schlüsselloch (durch die obere Klemme verdeckt)
- Oberer Klemmknopf
- Wartungsöffnung für den Bolzen zur Arretierung der Elektrospindel beim Fräserwechsel
- Untere Klemmvorrichtung zum Festklemmen des Schlüsselrohlings
- Drehknopf der unteren Klemme
- Element zur Fixierung der oberen Position des Schlüsselrohlings im Halter (durch die obere Klemme verdeckt)
- Fräser mit Montageelementen
- Tür der Fräsbuchse
- Abdeckung der Fräsaufnahme
- Element zur Fixierung der unteren Position des Schlüsselrohlings im Halter (durch die untere Klemme verdeckt)
1.5.2. Befestigung des Rohmaterials in der Fräseinheit
1.
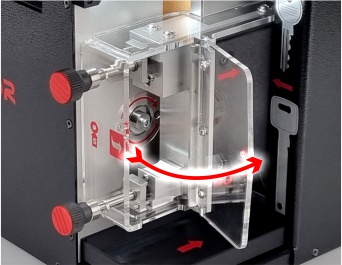
Öffnen Sie die Tür der Fräsbuchse, indem Sie sie an der mit einem roten Pfeil markierten hervorstehenden Kante zurückziehen.
Reinigen Sie bei Bedarf das Innere der Fräsbuchse mit einer Bürste von Spänen, die nach dem vorherigen Bearbeitungsvorgang zurückgeblieben sind.
2.
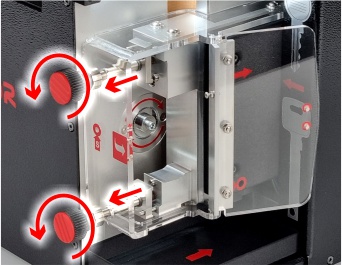
Lösen Sie die Klemmvorrichtungen an der Ober- und Unterseite des Schlüsselrohlings durch Drehen der Handräder, sodass genügend Platz entsteht, um den Rohling zwischen die Klemmvorrichtungen und die Schlüsselpositionierungselemente einzuschieben.
3.
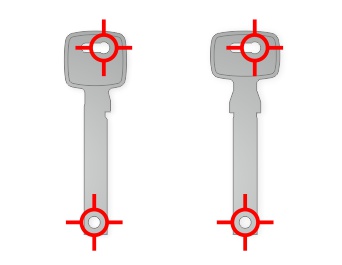
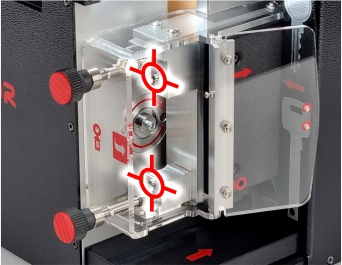
Die Position des Schlüsselrohlings im Fräsnest ist durch einen Informationsaufkleber auf dem Gehäuse des Geräts gekennzeichnet. Achten Sie auf die Position der runden Fixierbohrungen oben und unten am Rohling.
Bei Rohlingen für einseitige Schlüssel sollte der obere Anschlag (die sogenannte Basis) nach rechts zeigen – in Richtung der Tür der Fräsnutabdeckung.
4.
Legen Sie den Schlüsselrohling in die Fräsaufnahme ein und schieben Sie ihn mit den Öffnungen oben und unten auf die Positionierungselemente für den Schlüsselrohling. Achten Sie dabei darauf, den Schlüsselpräsenzsensor nicht zu berühren, er darf nur durch den richtig positionierten Rohling gedrückt werden.
5.
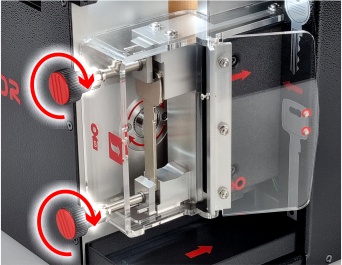
Der Schlüsselrohling ist in der Fräsaufnahme zu sichern, indem die Klemmschrauben mit einer Kraft angezogen werden, die für einen stabilen Fräsvorgang des Profils ausreichend ist.
Wenden Sie keine übermäßige Kraft an, um eine Beschädigung der Befestigungselemente zu vermeiden. Zu geringe Kraft führt zu Geräuschen, Vibrationen und Fräsfehlern – in diesem Fall muss der Vorgang unterbrochen und mit der richtigen Kraft wiederholt werden.
Warnung
Der Schlüsselrohling darf nur dann in die Fräseinheit eingesetzt werden, wenn die Maschine eine entsprechende Meldung anzeigt, andernfalls ist dies verboten! Es ist nicht zulässig, den Schlüsselrohling nach der Bearbeitung in der Fräsaufnahme zu belassen, da dies zu Schäden am Fräser und anderen Maschinenteilen führen kann.
1.5.3. Befestigung von Schlüsselrohlingen mit einer Dicke von mehr als 3 mm
Je nach Version der Maschine X-KEY Terminator kann die Art der Befestigung von dicken Schlüsselrohlingen variieren. Ältere Modelle erforderten die Verwendung spezieller Aufsätze (Distanzscheiben), während bei neueren Maschinen deren Verwendung nicht mehr erforderlich ist.
Die Abbildung zeigt einen Vergleich zwischen der älteren (1) und der neueren (2) Version der Maschine.
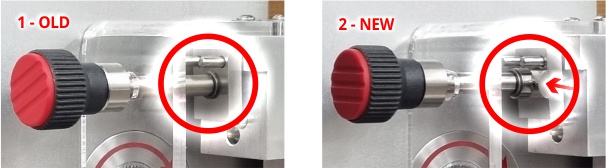
Die Änderung ergibt sich aus der Modifizierung der Elemente der Frässockelklemmen, die nun die korrekte Befestigung von dicken Rohlingen ohne Verwendung von Aufsätzen ermöglichen.
1.5.4. Informationen zum Fräser
Mit dem speziellen Fräser X-KEY können ca. 100 Schlüsselprofile hergestellt werden. Diese Anzahl hängt von der Dicke des zu bearbeitenden Schlüsselrohlings, dem Material, aus dem dieser besteht, und der Form des Profils ab, die die während der Bearbeitung anfallende Materialmenge bestimmt.
Informationen über den Zustand des Fräsers und die Anzahl der seit dem letzten Fräserwechsel gefertigten Profile werden jedes Mal angezeigt, wenn der Arbeitsmodus für Schlüsselprofile aufgerufen wird.
Tipp
Wenn die berechnete Lebensdauer des Fräsers abgelaufen ist, wird eine Meldung angezeigt, dass er ausgetauscht werden muss. Es wird empfohlen, den Fräser unverzüglich durch einen neuen zu ersetzen und die Fräsmaschine zu kalibrieren, um die richtige Qualität der gefertigten Schlüsselprofile zu gewährleisten.
Warnung
Wenn während der Bearbeitung von Rohmaterialien ungewöhnliche Geräusche oder Vibrationen auftreten, kann dies ein Zeichen für das Ende der Lebensdauer des Fräsers sein. In diesem Fall wird empfohlen, den Fräser durch einen neuen zu ersetzen.
Gefahr
Bei Feststellung von Beschädigungen am Fräser (z. B. Ausbrüche, Risse, abgebrochene Zähne) ist dieser unverzüglich auszutauschen. Die Weiterarbeit mit einem beschädigten Fräser kann zu Schäden an der Maschine führen!
1.5.5. Nur für ältere Maschinen – Montageprozess für dicke Rohmaterialien für Schlüssel
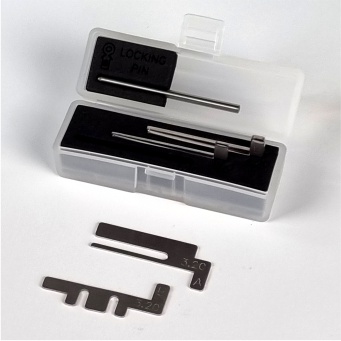
Das Befestigen von Rohlingen mit einer Dicke von mehr als 3 mm bei älteren Maschinenversionen erfolgt analog zur Standardbefestigung dünnerer Rohlinge. In diesem Fall ist es jedoch unbedingt erforderlich, vor dem Einlegen des zu bearbeitenden Rohlings Aufsätze für dicke Schlüsselrohlinge zu verwenden.
- Die Aufsätze sind in drei Varianten für folgende Rohmaterialstärken erhältlich:
- 3.2 mm
- 3.6 mm
- 4.3 mm
- Auf jedem Aufsatz ist die Dicke und ein Buchstabe eingraviert, der angibt, an welcher Klemme er montiert werden muss:
- A – obere Klemme
- B – untere Klemme
Warnung
Die Nichtbeachtung der beschriebenen Gebrauchsanweisung führt zu einer dauerhaften Beschädigung der Klemmführung, die das Rohmaterial des Schlüssels festhält.
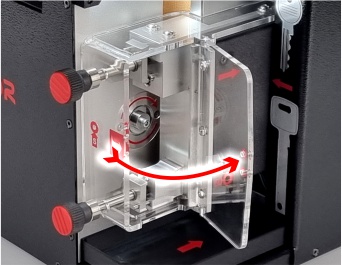
1.
Öffnen Sie die Tür der Fräsbuchse, indem Sie sie an der mit einem roten Pfeil markierten hervorstehenden Kante zurückziehen.
Reinigen Sie bei Bedarf das Innere der Fräsbuchse mit einer Bürste von Spänen, die nach dem vorherigen Bearbeitungsvorgang zurückgeblieben sind.
2.
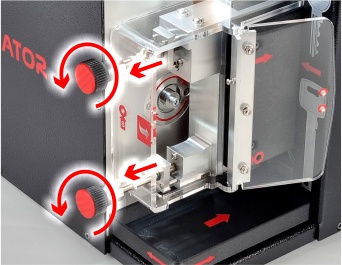
Lösen Sie die Klemmvorrichtungen für den unteren und oberen Rohling des Schlüssels mit den entsprechenden Drehknöpfen, sodass zwischen den Klemmvorrichtungen und der Oberfläche der Fräsaufnahme, an der diese Klemmvorrichtungen anliegen, genügend Platz zum Einlegen der Unterlegscheiben entsteht.
Aufgrund der Form der unteren Unterlegscheibe muss die untere Klemme zurückgezogen werden, bis die Führungsstifte bündig mit der Oberfläche der Klemme abschließen.
3.
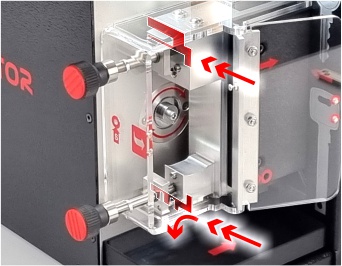
Setzen Sie die richtigen Aufsätze entsprechend der Dicke des zu bearbeitenden Schlüsselrohlings in die richtige Position ein.
Erst nach korrekter Positionierung der Aufsätze kann mit der Befestigung des Schlüsselrohlings begonnen werden.
Info
Nach Beendigung der Arbeit mit dicken Rohmaterialien sind die Unterlegscheiben aus der Fräsaufnahme zu entfernen und in der Box für Grundwerkzeuge zu verstauen.
Warnung
Die Arbeit mit Standard-Schlüsselrohlingen (d. h. mit einer Dicke von maximal 3 mm) und eingesetzten Unterlegscheiben für dicke Schlüsselrohlinge führt zu einer dauerhaften Beschädigung der Führungen der Klemmbacken, die den Schlüsselrohling festhalten.