1.5. Jednostka frezująca
1.5.1. Opis elementów
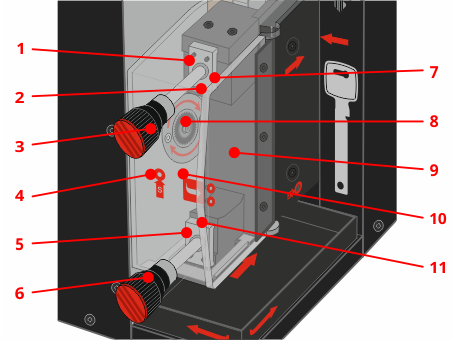
-
Górny zacisk dociskający surowiec klucza
-
Czujnik obecności klucza w gnieździe (zakryty przez górny zacisk)
-
Pokrętło górnego zacisku
-
Otwór serwisowy dla trzpienia blokującego elektrowrzeciono przy wymianie frezu
-
Dolny zacisk dociskający surowiec klucza
-
Pokrętło dolnego zacisku
-
Element ustalający położenie górnej części surowca klucza w gnieździe (zakryty przez górny zacisk)
-
Frez z elementami montażowymi
-
Drzwiczki osłony gniazda frezowania
-
Osłona gniazda frezowania
-
Element ustalający położenie dolnej części surowca klucza w gnieździe (zakryty przez dolny zacisk)
1.5.2. Proces mocowania surowca w jednostce frezującej
1.
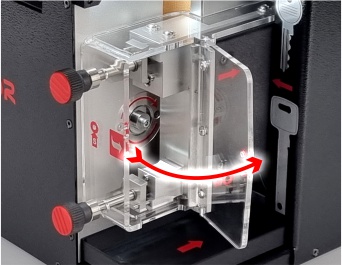
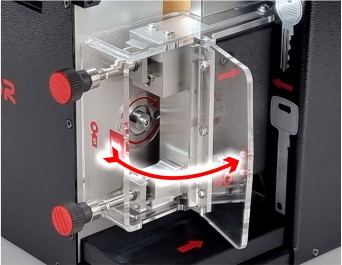
Otworzyć drzwiczki osłony gniazda frezowania poprzez ich odciągnięcie za wystającą krawędź wskazaną czerwoną strzałką.
W razie potrzeby wnętrze gniazda frezowania oczyścić pędzelkiem z pozostałych w środku opiłków po poprzednim procesie obróbki.
2.
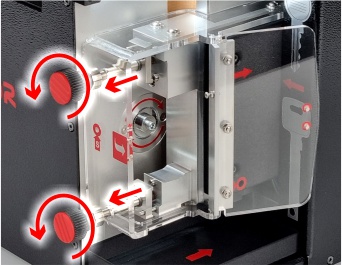
Poluzować zaciski dociskające dół i górę surowca klucza poprzez obrót pokręteł, tak aby powstała przestrzeń wystarczająca dla wsunięcia surowca między zaciski a elementy ustalające położenie klucza.
3.
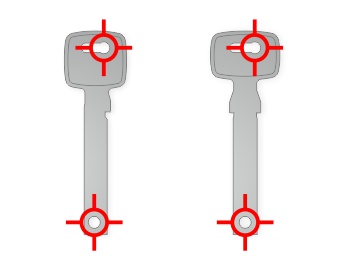
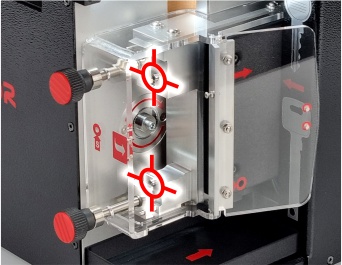
Położenie surowca klucza w gnieździe frezowania jest przedstawione przez naklejkę informacyjną na obudowie urządzenia. Należy zwrócić uwagę na umiejscowienie okrągłych otworów ustalających na górze i dole surowca.
W przypadku surowców dla kluczy jednostronnych ogranicznik górny (tzw. baza) powinien być skierowany w prawo – w kierunku drzwiczek osłony gniazda frezowania.
4.
Włożyć surowiec klucza do gniazda frezowania i wsunąć otworami na górze i dole surowca na elementy ustalających położenie surowca klucza. Przy tej czynności należy uważać aby nie zahaczyć czujnika obecności klucza, może on być tylko dociśnięty przez właściwie położony surowiec.
5.
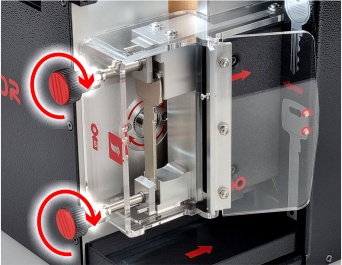
Surowiec klucza zabezpieczyć w gnieździe frezowania dokręcając pokrętła zacisków z siłą odpowiednią do stabilnego procesu frezowania profilu.
Nie należy stosować nadmiernej siły, aby uniknąć uszkodzenia elementów mocujących. Zbyt mała siła powoduje dźwięki, wibracje i błędy frezowania – wtedy proces należy przerwać i zacząć od nowa używając właściwej siły.
Ostrzeżenie
Surowiec klucza można umieścić w jednostce frezującej tylko w przypadku gdy maszyna wyświetli komunikat o potrzebie takiego działania, w innym przypadku jest to zabronione! Niedopuszczalne jest pozostawienie surowca klucza w gnieździe frezowania po skończonej obróbce, takie działanie może prowadzić do uszkodzenia frezu i innych części maszyny.
1.5.3. Mocowanie surowców kluczy o grubości powyżej 3 mm
W zależności od wersji maszyny X-KEY Terminator sposób mocowania grubych surowców kluczy może się różnić. Starsze modele wymagały zastosowania specjalnych przystawek (podkładek dystansowych), natomiast w nowszych maszynach ich użycie nie jest już konieczne.
Na ilustracji przedstawiono porównanie wersji maszyny: starszej (1) i nowszej (2).
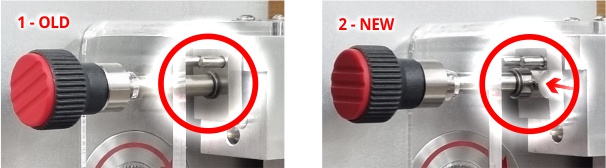
Zmiana wynika z modyfikacji elementów zacisków gniazda frezowania, które obecnie umożliwia prawidłowe mocowanie grubych surowców bez stosowania przystawek.
1.5.4. Informacje na temat frezu
Dedykowany frez X-KEY pozwala na wykonanie około 100 szt. profili kluczy. Ilość ta jest zależna od grubości obrabianych surowców kluczy, materiału z którego są wykonane oraz kształtu profilu, który warunkuje ilość materiału zebranego podczas obróbki.
Informacja o stanie frezu i liczbie profili wykonanych od ostatniej wymiany frezu jest wyświetlana każdorazowo po wejściu w tryb pracy z profilami kluczy.
Wskazówka
W przypadku gdy obliczona żywotność frezu dobiegła końca zostanie wyświetlony komunikat o potrzebie jego wymiany. Zalecane jest bezzwłoczne przeprowadzenie procesu wymiany frezu na nowy i kalibracji frezarki aby zachować właściwą jakość wykonywanych profili kluczy.
Ostrzeżenie
Jeśli podczas obróbki surowców występują nietypowe dźwięki lub wibracje, może to świadczyć o końcu żywotności frezu. W takim przypadku zaleca się wymienić frez na nowy.
Niebezpieczeństwo
W przypadku stwierdzenia jakichkolwiek uszkodzeń frezu (np. wyszczerbień, pęknięć, złamanych zębów), należy niezwłocznie przeprowadzić jego wymianę. Kontynuowanie pracy z uszkodzonym frezem może doprowadzić do uszkodzenia maszyny!
1.5.5. Tylko dla starszych maszyn - proces montażu przystawek grubych surowców kluczy
Proces mocowania surowców o grubości powyżej 3 mm dla starszych wersji maszyn przebiega analogicznie do standardowego mocowania cieńszych surowców. Jednakże w tym przypadku bezwzględnie wymagane jest zastosowanie przystawek do grubych surowców kluczy przed włożeniem surowca do obróbki.
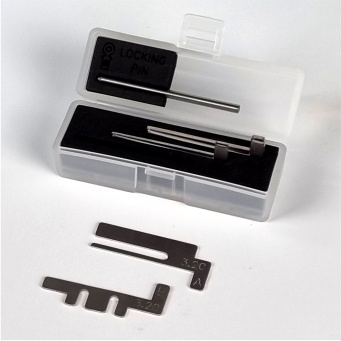
- Przystawki są dostępne w trzech wariantach do zastosowania dla następujących grubości surowców:
- 3.2 mm
- 3.6 mm
- 4.3 mm
- Na każdej przystawce wygrawerowane jest oznaczenie odnośnie grubości oraz oznaczenie literowe wskazujące, do którego zacisku należy ją zamontować:
- A - zacisk górny
- B - zacisk dolny
Ostrzeżenie
Nie zastosowanie się do opisanej zasady użytkowania będzie skutkowałem trwałym uszkodzenie prowadzenia zacisków dociskających surowiec klucza.
1.
Otworzyć drzwiczki osłony gniazda frezowania poprzez ich odciągnięcie za wystającą krawędź wskazaną czerwoną strzałką.
W razie potrzeby wnętrze gniazda frezowania oczyścić pędzelkiem z pozostałych w środku opiłków po poprzednim procesie obróbki.
2.
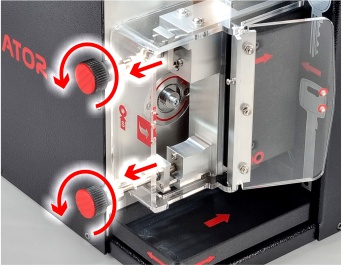
Poluzować zaciski dociskające dolny i górny surowca klucza poprzez ich pokrętła, tak aby powstała przestrzeń właściwa dla wsunięcia podkładek między zaciski a powierzchnię gniazda frezowania, gdzie się te zaciski opierają.
Ze względu na kształt dolnej podkładki zacisk dolny należy wycofać do momentu gdy bolce prowadzące zrównają się z powierzchnią zacisku.
3.
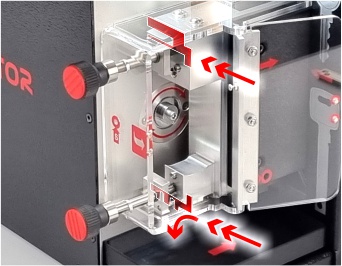
Wsunąć w odpowiednim położeniu właściwe przystawki w zależności od obrabianej grubości surowca klucza.
Dopiero po poprawnym umieszczeniu przystawek można przystąpić do mocowania surowca klucza.
Informacja
Po zakończeniu pracy z grubymi surowcami kluczami podkładki należy usunąć z gniazda frezowania i zabezpieczyć w pudełku na podstawowe narzędzia.
Ostrzeżenie
Praca ze standardowymi surowcami klucza (tzn. o grubości nie przekraczającej 3 mm) i założonymi podkładkami do grubych surowców klucza spowoduje trwałe uszkodzenie prowadzenia zacisków dociskających surowiec klucza.